FMEA: Fehler-Möglichkeits- und Einfluss-Analyse einfach erklärt
Die FMEA (Fehler-Möglichkeits- und Einfluss-Analyse) bewertet mögliche Fehler nach Auftretenswahrscheinlichkeit, Bedeutung und Entdeckungswahrscheinlichkeit. Sie priorisiert Risiken und zeigt Ihnen, wo Sie zuerst handeln müssen. Ursprünglich aus der Automobilindustrie stammend, hat sich die Methode längst auch in anderen Branchen als vertiefendes Werkzeug für kritische Prozesse und Produkte etabliert. Sie lohnt sich vor allem dort, wo eine einfache Risikomatrix zu wenig Differenzierung bietet – dieser Beitrag zeigt Ihnen den Ablauf in klaren Schritten und typische Stolperfallen bei der Anwendung.
Was die FMEA-Methode leistet
Die FMEA stammt ursprünglich aus der Automobil- und Luftfahrtindustrie. Heute nutzen Unternehmen aller Branchen die Methode, um Risiken in Prozessen, Produkten und Dienstleistungen strukturiert zu bewerten. Der Grundgedanke: Statt Fehler erst nach ihrem Auftreten zu beheben, suchen Sie systematisch nach möglichen Schwachstellen, bevor ein Prozess läuft oder ein Produkt ausgeliefert wird.
Für ISO-Managementsysteme ist die FMEA eine von mehreren Methoden, um das risikobasierte Denken nach ISO 9001 in konkrete Analysen zu übersetzen. Sie eignet sich besonders für Prozesse mit vielen Einzelschritten oder für Produkte mit sicherheitsrelevanten Eigenschaften, bei denen ein Fehler teure oder gefährliche Folgen hätte.
Die drei Bewertungskriterien: Auftreten, Bedeutung, Entdeckung
Die FMEA bewertet jeden möglichen Fehler anhand von drei Kriterien, meist auf einer Skala von 1 bis 10:
- Auftretenswahrscheinlichkeit (A): Wie wahrscheinlich ist es, dass dieser Fehler tatsächlich passiert?
- Bedeutung (B): Wie gravierend wären die Folgen für Kund:innen oder den Betrieb, wenn der Fehler auftritt?
- Entdeckungswahrscheinlichkeit (E): Wie gut erkennen Sie den Fehler, bevor er Schaden anrichtet?
Die drei Werte werden multipliziert und ergeben die Risikoprioritätszahl (RPZ): A × B × E. Je höher die RPZ, desto dringender müssen Sie handeln. Eine RPZ von 240 verlangt sofortige Massnahmen, eine RPZ von 12 kann warten.
Wichtig: Die RPZ ist ein Hilfswert zur Priorisierung, kein absolutes Mass. Ein einzelner sehr hoher Einzelwert – etwa eine maximale Bedeutung bei einem sicherheitskritischen Fehler – rechtfertigt oft Massnahmen, auch wenn die RPZ insgesamt moderat ausfällt.
FMEA Schritt für Schritt durchführen
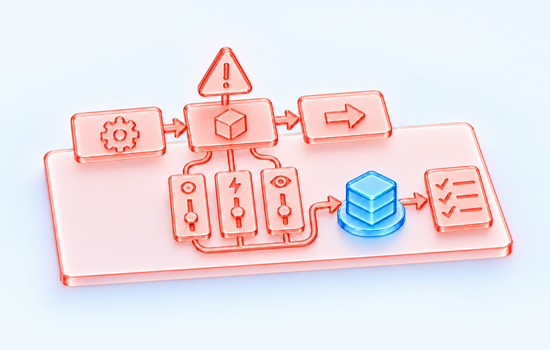
So gehen Sie bei einer FMEA methodisch vor:
- Prozess oder Produkt in einzelne Schritte beziehungsweise Komponenten zerlegen.
- Für jeden Schritt mögliche Fehlerarten sammeln (Was könnte schiefgehen?).
- Für jede Fehlerart die möglichen Folgen benennen.
- Auftreten, Bedeutung und Entdeckung je auf einer Skala von 1 bis 10 bewerten.
- Risikoprioritätszahl berechnen und Fehler nach Dringlichkeit ordnen.
- Massnahmen für die höchstpriorisierten Fehler festlegen und Verantwortliche bestimmen.
- Nach Umsetzung der Massnahmen die Bewertung erneut durchführen und die Wirkung prüfen.
Führen Sie die FMEA im Team durch, nicht allein am Schreibtisch. Mitarbeitende, die den Prozess täglich ausführen, kennen die realistischen Fehlerquellen oft besser als das Management.
Prozess-FMEA und Produkt-FMEA: der Unterschied
In der Praxis unterscheidet man meist zwei Varianten:
- Prozess-FMEA: Analysiert Abläufe – etwa einen Bestellprozess, eine Produktionslinie oder einen Onboarding-Prozess für neue Mitarbeitende. Sie fragt: Wo im Ablauf kann etwas schiefgehen?
- Produkt-FMEA (auch Konstruktions-FMEA): Analysiert ein Produkt oder eine Dienstleistung selbst. Sie fragt: Welche Eigenschaft oder Funktion könnte versagen?
Beide Varianten folgen der gleichen Logik, setzen aber an unterschiedlichen Punkten an. Ein Produktionsbetrieb kombiniert häufig beide: eine Produkt-FMEA für die Konstruktion und eine Prozess-FMEA für die Fertigung. Ein Hersteller von Präzisionsbauteilen etwa nutzt die Produkt-FMEA, um Toleranzprobleme bereits in der Konstruktionsphase zu erkennen, und ergänzt sie mit einer Prozess-FMEA, die Fehlerquellen an der Fertigungslinie selbst – etwa eine falsch kalibrierte Maschine – systematisch abdeckt. Wer beide Varianten getrennt führt, sollte in der Dokumentation klar kennzeichnen, welche FMEA welchen Bereich abdeckt, damit im Audit nicht der Eindruck entsteht, ein Risiko sei doppelt oder gar nicht erfasst.
Wann sich eine FMEA lohnt – und wann nicht
Die FMEA verlangt Zeit und Disziplin im Team. Sie lohnt sich besonders bei:
- neuen oder veränderten Prozessen und Produkten mit unbekannten Risiken,
- sicherheitsrelevanten oder regulatorisch heiklen Bereichen,
- wiederkehrenden Reklamationen, deren Ursache unklar ist.
Für einfache, stabile Routineprozesse mit geringem Schadenspotenzial ist eine vollständige FMEA oft überdimensioniert. Hier reicht häufig eine einfachere Risikoeinschätzung im Rahmen der laufenden Risikoanalyse.
ISOfee-Tipp: Beginnen Sie mit einer FMEA für den Prozess oder das Produkt, bei dem in den letzten zwölf Monaten die meisten Reklamationen oder Beinahe-Fehler aufgetreten sind. Der Lerneffekt ist dort am grössten, und Sie erzeugen intern schnell Akzeptanz für die Methode.
Häufige Fehler bei der FMEA vermeiden
- Zu grosser Umfang auf einmal: Ein ganzes Unternehmen in einer FMEA abzubilden, überfordert jedes Team. Grenzen Sie den Betrachtungsbereich klar ein.
- Bewertung ohne Beteiligung der Praxis: Werden Auftreten und Entdeckung nur von einer Person am Schreibtisch geschätzt, sind die Werte oft unrealistisch.
- Einmalige Übung ohne Wiederholung: Eine FMEA, die nie aktualisiert wird, verliert schnell an Aussagekraft, sobald sich Prozesse ändern.
- Fehlende Verantwortlichkeiten: Ohne klar zugewiesene Massnahmen und Termine bleibt die FMEA ein Dokument ohne Wirkung. Besonders der zu grosse Umfang führt in der Praxis häufig dazu, dass Teams die Methode nach einem einzigen, mühsamen Versuch wieder aufgeben – bewährt hat sich, mit einem klar abgegrenzten Teilprozess oder einer einzelnen Baugruppe zu beginnen und die FMEA erst nach diesem Erfolgserlebnis auf weitere Bereiche auszuweiten.
FMEA in der Praxis: ein vereinfachtes Beispiel
Ein Versandhandel stellt fest, dass Pakete gelegentlich mit falschem Inhalt bei Kund:innen ankommen. In einer FMEA für den Kommissionierprozess zeigt sich: Die Auftretenswahrscheinlichkeit für eine Verwechslung wird mit 4 bewertet (kommt gelegentlich vor), die Bedeutung mit 7 (Retouren, unzufriedene Kund:innen), die Entdeckungswahrscheinlichkeit mit 6 (wird oft erst bei der Retoure bemerkt). Die RPZ beträgt 168 – ein Wert im mittleren bis oberen Bereich, der eine Massnahme rechtfertigt.
Als Massnahme führt das Unternehmen eine zusätzliche Scan-Kontrolle vor dem Verpacken ein. Bei der erneuten Bewertung sinkt die Entdeckungswahrscheinlichkeit auf 2, weil Fehler nun direkt vor dem Versand auffallen. Die neue RPZ liegt bei 56 – ein deutlicher Fortschritt, den das Team direkt nachvollziehen kann.
Viele Schweizer KMU legen für ihre FMEA einen festen Schwellenwert fest, ab dem eine Massnahme zwingend ist – üblich sind RPZ-Werte zwischen 100 und 125, je nach Risikobereitschaft und Branche. Ein Zulieferbetrieb aus dem Bereich Präzisionsmechanik etwa definiert: Ab einer RPZ von 120 muss innerhalb von 30 Tagen eine Massnahme umgesetzt und deren Wirkung erneut bewertet werden, unabhängig davon, welches der drei Kriterien den Ausschlag gibt. Diese feste Regel verhindert, dass hohe Einzelwerte – etwa eine Bedeutung von 9 oder 10 bei sicherheitsrelevanten Fehlern – trotz niedriger Gesamt-RPZ übersehen werden; viele Unternehmen ergänzen deshalb eine zusätzliche Regel, wonach Bedeutungswerte ab 9 unabhängig von der RPZ immer eine Massnahme auslösen. In der Praxis bewährt es sich, diese Schwellenwerte schriftlich im Qualitätsmanagementsystem festzuhalten, damit unterschiedliche Teams dieselben Massstäbe anwenden und die FMEA-Ergebnisse über mehrere Projekte hinweg vergleichbar bleiben – ein Punkt, den Auditor:innen im Zertifizierungsaudit regelmässig gezielt nachfragen.
FMEA-Ergebnisse dokumentieren und nachverfolgen
Eine FMEA-Tabelle enthält typischerweise folgende Spalten: Prozessschritt, mögliche Fehlerart, mögliche Folge, mögliche Ursache, aktuelle Bewertung (A, B, E, RPZ), beschlossene Massnahme, Verantwortliche Person, Termin und Bewertung nach Umsetzung. Ein einfaches Tabellenblatt genügt für die meisten Organisationen – wichtig ist, dass die Tabelle nach der ersten Erstellung nicht in einer Schublade verschwindet.
Legen Sie fest, wer die FMEA-Tabelle pflegt und wie oft sie überprüft wird. Eine sinnvolle Frequenz ist die jährliche Managementbewertung, ergänzt um eine sofortige Aktualisierung nach jedem grösseren Vorfall oder jeder Prozessänderung. Achten Sie darauf, die Spalte «Bewertung nach Umsetzung« tatsächlich nachzutragen – nur so wird sichtbar, ob eine Massnahme die Risikoprioritätszahl tatsächlich gesenkt hat oder ob eine weitere Massnahme nötig ist. Auditor:innen fragen im Zertifizierungsaudit regelmässig gezielt nach dieser Spalte, weil sie die Wirksamkeit der FMEA als kontinuierliches Instrument statt als einmalige Übung belegt.
FMEA und Risikoregister verknüpfen
Ergebnisse aus der FMEA sollten nicht isoliert bleiben. Risiken mit hoher RPZ gehören ins zentrale Risikoregister der Organisation, damit sie neben anderen Risikoquellen – etwa aus der Kontextanalyse oder der Stakeholderanalyse – sichtbar bleiben und im gleichen Rhythmus überprüft werden. So verhindern Sie, dass die FMEA zu einer isolierten Insel im Managementsystem wird. Praktisch bedeutet das, im Risikoregister eine Spalte zu führen, die auf die zugrunde liegende FMEA verweist, damit bei einer Änderung der Bewertung – etwa nach einer umgesetzten Massnahme – beide Dokumente konsistent bleiben. Ein Fertigungsbetrieb, der eine FMEA für eine neue Produktionslinie durchführt, trägt die drei bis vier höchstbewerteten Risiken direkt ins Risikoregister ein, statt sie nur in der separaten FMEA-Tabelle zu belassen – so werden sie auch bei der jährlichen Managementbewertung automatisch mitbetrachtet.
Häufig gestellte Fragen zur FMEA
Was bedeutet die Risikoprioritätszahl (RPZ) konkret?
Die RPZ ergibt sich aus der Multiplikation der drei Bewertungsfaktoren Auftreten, Bedeutung und Entdeckung (A × B × E). Je höher der Wert, desto dringender besteht Handlungsbedarf – eine RPZ von 240 verlangt sofortige Massnahmen, während eine RPZ von 12 warten kann. Die RPZ dient primär der Priorisierung innerhalb der FMEA-Tabelle, nicht als absolute Kennzahl im Vergleich zwischen unterschiedlichen Prozessen. Nach Umsetzung einer Massnahme wird die RPZ neu berechnet, um den tatsächlichen Rückgang des Risikos nachzuweisen.
Muss jede FMEA von einem interdisziplinären Team durchgeführt werden?
Ja, eine FMEA im Alleingang liefert erfahrungsgemäss eine oberflächliche Bewertung, weil einzelne Perspektiven auf mögliche Fehlerursachen fehlen. Eine ehrliche, interdisziplinäre Einschätzung der drei Kriterien Auftreten, Bedeutung und Entdeckung setzt Personen aus Produktion, Qualitätssicherung und gegebenenfalls Konstruktion voraus. Wird die FMEA nur von einer Person am Schreibtisch ausgefüllt, bleibt sie meist eine Pflichtübung ohne echten Erkenntnisgewinn. Für die meisten KMU genügt ein kurzer, moderierter Workshop mit den relevanten Fachpersonen.
Wie oft sollte eine bestehende FMEA überprüft werden?
Eine sinnvolle Frequenz ist die jährliche Managementbewertung, ergänzt um eine sofortige Aktualisierung nach jedem grösseren Vorfall oder jeder Prozessänderung. Wichtig ist, die Spalte «Bewertung nach Umsetzung» tatsächlich nachzutragen, damit sichtbar wird, ob eine Massnahme die Risikoprioritätszahl gesenkt hat. Auditor:innen fragen im Zertifizierungsaudit regelmässig gezielt nach dieser Spalte, weil sie die Wirksamkeit der FMEA als kontinuierliches Instrument belegt. Eine FMEA, die einmal erstellt und danach nie mehr angepasst wird, verliert ihren praktischen Nutzen rasch.
Wofür steht die Unterscheidung zwischen Prozess- und Konstruktions-FMEA?
Beide Varianten folgen demselben Grundprinzip, betrachten aber unterschiedliche Fehlerquellen: Die Prozess-FMEA untersucht mögliche Fehler in Fertigungs- oder Dienstleistungsabläufen, während die Konstruktions-FMEA Schwachstellen im Produktdesign selbst aufdeckt. Für die meisten Dienstleistungs- und Handelsunternehmen ist die Prozess-FMEA die relevantere Variante. Produzierende Betriebe mit eigener Entwicklung setzen häufig beide Varianten ergänzend ein, um sowohl das Produkt als auch dessen Herstellung abzusichern.
Wann lohnt sich eine FMEA gegenüber einer einfachen Risikomatrix?
Die FMEA lohnt sich insbesondere dort, wo Fehlerfolgen besonders gravierend, teuer oder sicherheitsrelevant sind und eine einfache Risikomatrix zu wenig Differenzierung bietet. Für alltägliche, überschaubare Risiken reicht die einfachere Matrix meist aus und spart Aufwand. Für die meisten KMU genügt es, die FMEA gezielt bei neuen oder kritischen Prozessen und Produkten einzusetzen, statt sie flächendeckend für jeden Ablauf zu verlangen. Diese selektive Anwendung verhindert, dass die Methode zur reinen Pflichtübung verkommt.
Fazit
Die FMEA lohnt sich immer dort, wo Fehlerfolgen besonders gravierend, teuer oder sicherheitsrelevant sind und eine einfache Risikomatrix zu wenig Differenzierung bietet. Entscheidend für den Nutzen der Methode ist eine ehrliche, interdisziplinäre Bewertung der drei Kriterien Auftreten, Bedeutung und Entdeckung – wird sie im Alleingang oder oberflächlich durchgeführt, bleibt sie eine Pflichtübung ohne echten Erkenntnisgewinn. In der Praxis empfiehlt sich, die FMEA nicht als einmaliges Dokument abzulegen, sondern nach eingeführten Massnahmen erneut zu bewerten und so den tatsächlichen Rückgang der Risikoprioritätszahl nachzuweisen. Für die meisten KMU genügt es, die FMEA gezielt bei neuen oder kritischen Prozessen und Produkten einzusetzen, statt sie flächendeckend für jeden Ablauf zu verlangen.
Die FMEA ist eine von mehreren Methoden im Rahmen des Risikobasiertes Denken nach ISO 9001: Risiken und Chancen erkennen. Wie Sie die Ergebnisse anschliessend in einer Risikomatrix visualisieren und priorisieren, lesen Sie im Beitrag Risikoanalyse und Risikomatrix in der ISO-Praxis.